Problèmes courants et solutions pour les sachets stérilisables recyclables
Les sachets stérilisables recyclables protègent les aliments à longue conservation tout en permettant aux marques de se passer des films souples difficiles à séparer. Cependant, modifier la structure du matériau ne dispense pas des opérations de remplissage, de scellage, de stérilisation, de stockage et de transport. Un sachet peut paraître satisfaisant avant traitement, mais présenter des plis, des fuites, un décollement ou une imperméabilité réduite après stérilisation.
La solution pratique consiste à évaluer l'ensemble du conditionnement. Commencez par le produit, le cycle de stérilisation, l'équipement, la durée de conservation cible et les exigences locales en matière de recyclage. Testez le sachet sélectionné avec le produit, le procédé et le circuit de distribution réels. Suivez les étapes ci-dessous pour diagnostiquer les problèmes et préparer la production commerciale en minimisant les risques.
Cinq problèmes courants liés aux sachets de stérilisation et comment les résoudre
1. Délamination, bulles et froissement excessif
Le délaminage se produit lorsque des couches collées se séparent. Il peut se manifester par des bulles, des zones opaques, un film décollé ou un décollement près d'un joint. Des plis importants peuvent engendrer des tensions autour des zones critiques.
Les causes possibles incluent un durcissement incomplet de l'adhésif, un retrait incompatible, de l'humidité emprisonnée, un excès d'air résiduel ou un cycle de stérilisation inadapté. Notez l'emplacement du défaut et la date d'apparition. Comparez la résistance de l'adhérence avant et après le traitement en autoclave, puis examinez les données relatives au durcissement, au chargement, à la température, à la pression et au refroidissement.
La correction peut nécessiter une autre structure de film, une polymérisation révisée, une réduction de l'air résiduel, un chargement plus uniforme de l'autoclave ou un refroidissement contrôlé. Répétez l'ensemble du processus avant approbation.
2. Joints d'étanchéité défectueux, fuites dans les canaux et zones d'étanchéité contaminées
Un joint peut se rompre s'il est fragile, irrégulier, plié ou contaminé. De la sauce, de l'huile, de la poudre, des fibres ou de l'humidité peuvent former un canal étroit. Augmenter la température du joint peut à elle seule déformer le film sans éliminer la cause du problème.
Contrôlez la largeur du joint, les plis, la contamination, les zones brûlées et les empreintes des mâchoires. Effectuez des tests appropriés de résistance du joint, d'éclatement, de vide, de bulles ou de coloration. Comparez les défaillances en fonction de la tête de remplissage, de la mâchoire de scellage, de la ligne de production et du temps de production.
Contrôler les gouttes de la remplisseuse, nettoyer la zone de scellage, stabiliser le niveau de remplissage, aligner les mâchoires et ajuster la température, la pression ou le temps de maintien. Définir une plage de scellage et les moments où les opérateurs doivent interrompre la production.
3. Gonflement, rupture et déformation de la poche
Un gonflement excessif fragilise les joints et les angles. L'éclatement peut être dû à la présence d'air résiduel, à un remplissage excessif, à une surpression insuffisante, à une circulation d'air restreinte ou à des variations de pression pendant le refroidissement. Les sachets chauds peuvent également se déformer s'ils sont empilés trop rapidement.
Mesurez le poids de remplissage, l'épaisseur du sachet, l'espace libre et l'air résiduel. Comparez les données de l'autoclave avec le processus prévu et notez la date et l'heure de chaque anomalie. Les défaillances de chauffage et de refroidissement peuvent avoir des causes différentes.
Consultez le responsable du procédé avant de modifier un processus thermique programmé. Les corrections peuvent inclure une meilleure élimination de l'air, un contrôle plus précis du remplissage, un espacement approprié, un chargement protégé et une contre-pression validée. Vérifiez l'intégrité des joints après refroidissement.
4. Perte d'étanchéité, micro-perforations et fissures de flexion
Un sachet peut résister à la stérilisation mais perdre en protection lors du stockage. La chaleur, le pliage, l'abrasion, les morceaux d'aliments pointus ou les vibrations peuvent provoquer des micro-perforations et des fissures, entraînant une oxydation, une altération de la couleur, une perte d'humidité ou une durée de conservation réduite.
Contrôler la transmission d'oxygène et de vapeur d'eau après stérilisation lorsque cela est critique. Prévoir un système de détection des fuites adapté. Les essais de distribution doivent être réalisés avec des sachets remplis, des cartons réels, en respectant les conditions d'empilage prévues et de manutention réalistes. Inspecter les coins et les zones de contact.
Les solutions peuvent inclure une structure en PP plus résistante, des dimensions revues, un chargement plus délicat, des séparateurs de carton ou une réduction des mouvements à l'intérieur de l'emballage. Vérifiez que ces modifications respectent les critères de recyclage du marché de destination.
5. Fuites du bec verseur, distorsion de l'impression et aspect médiocre
L'emballage à bec verseur assure une étanchéité cruciale. Le bec verseur, le bouchon, le film et le procédé doivent rester compatibles lors des cycles de chauffage et de refroidissement. Un mauvais alignement, une contamination, une étanchéité locale insuffisante ou un retrait irrégulier peuvent provoquer des fuites. La chaleur peut également altérer les encres, la planéité et la couleur.
Vérifiez la circonférence complète du sachet dans différentes orientations. Contrôlez l'ouverture, le couple de serrage du bouchon, la résistance aux chutes, la compression et l'étanchéité, le cas échéant. Évaluez l'impression et l'odeur après stérilisation.
Comparaison des sachets de stérilisation traditionnels multicouches et monocouches en polypropylène
Point de décision | Pochette multicouche traditionnelle | Conception recyclable Mono PP |
Structure | Plusieurs polymères, et parfois de l'aluminium, se répartissent les fonctions requises. | Le PP est le matériau principal, avec des composants fonctionnels compatibles |
Barrière | Les options à barrière élevée sont bien établies | Il est essentiel de trouver un équilibre entre la barrière, la conception du recyclage et la durée de conservation. |
Comportement de riposte | Des structures matures sont disponibles pour de nombreux procédés | Le retrait, l'étanchéité, la rigidité et la résistance aux chocs nécessitent des essais de projet. |
Recyclage | Il est difficile de séparer différents matériaux liés. | Une structure PP dominante peut améliorer la compatibilité avec les flux de recyclage du PP. |
Question de sélection principale | La structure protège-t-elle l'aliment tout au long de sa durée de conservation ? | Ce produit protège-t-il les aliments et répond-il aux critères de recyclage du marché cible ? |
Il ne faut pas choisir un format uniquement en se basant sur l'étiquette. Comparez les performances en utilisant un même produit, le même procédé, la même durée de stockage et les mêmes conditions de transport.
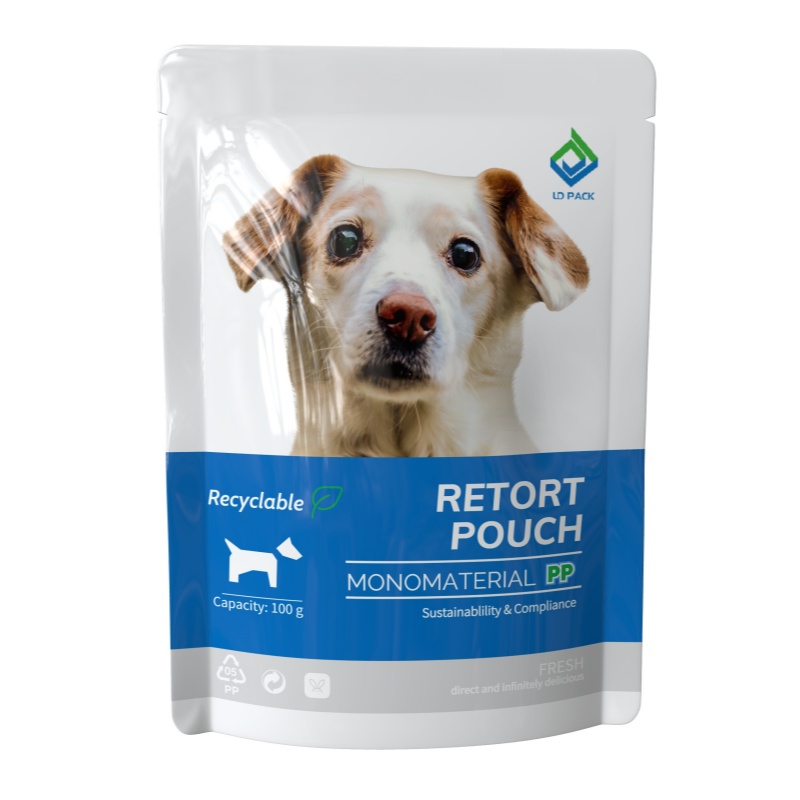
Sachet stérilisable recyclable
Liste de contrôle de validation avant la production commerciale
Définir les conditions réelles de fonctionnement
Documentez le type d'aliment, le pH, la teneur en huile, la granulométrie, la température et le poids de remplissage, la taille du sachet, la durée de conservation souhaitée et les conditions de stockage. Notez la température, la durée, la pression et la méthode de stérilisation prévues. Ces informations permettront au fabricant d'emballages de recommander une structure initiale adaptée.
Établir une fenêtre d'étanchéité fiable
Effectuez des essais avec différentes combinaisons de température, de pression, de temps de maintien et de vitesse de ligne. Vérifiez la résistance et l'intégrité du scellage après stérilisation. Prélevez des échantillons au démarrage, en production stable, lors des arrêts et des redémarrages, car les conditions de la machine peuvent varier.
Tester l'emballage fini
Évaluer l'aspect, les dimensions, l'étanchéité, la résistance à l'éclatement, l'étanchéité, le délaminage, la résistance à la perforation et la qualité d'ajustement. Mesurer l'imperméabilité à l'oxygène et à l'humidité après transformation lorsque le produit l'exige. Utiliser les échantillons conservés pour évaluer la durée de conservation.
Essais complets de ligne et de distribution
Vérifier l'usinabilité sur la ligne de remplissage prévue et traiter les sachets remplis dans l'autoclave industriel. Les conditionner dans les cartons prévus et effectuer des essais de manutention, de compression, de vibration et de chute adaptés au circuit de distribution. Documenter les limites d'acceptation avant le lancement.
Consignez chaque essai avec les codes d'échantillon, les paramètres de la machine, les graphiques de réaction, les résultats des tests et des photographies. Ces éléments permettent d'éclairer les échanges avec les fournisseurs et d'éviter que le même problème ne se reproduise lors des productions commerciales ultérieures.
Associez la solution à l'application
Les aliments humides pour animaux domestiques peuvent contaminer la zone de scellage et contenir des morceaux qui exercent une pression contre le sachet. Les plats cuisinés, les sauces et les soupes peuvent nécessiter différents niveaux de barrière, températures de remplissage et modes d'ouverture. Les produits à bec verseur ajoutent au plan de qualification l'étanchéité du système, la performance du bouchon et le comportement du produit lorsqu'il est versé. Les aliments destinés à des fins médicales spéciales peuvent nécessiter des contrôles supplémentaires et une documentation spécifique au marché.
Lors de votre demande de proposition, veuillez préciser le produit, le type de sachet, ses dimensions, le poids de remplissage, le cycle de stérilisation, l'équipement de remplissage et de scellage, le niveau de barrière souhaité, la durée de conservation, les exigences d'impression, la quantité commandée et le marché de destination. Si certaines données ne sont pas encore disponibles, veuillez les indiquer comme éléments à développer plutôt que de choisir une structure par supposition.
Trois idées fausses qui entraînent des décisions coûteuses
1. L'appellation « mono-matériau » ne signifie pas que tous les composants sont chimiquement identiques. Les encres, les adhésifs, les revêtements et les systèmes de fermeture doivent encore être évalués.
2. La réussite d'un cycle de stérilisation ne garantit ni la durée de conservation ni la constance de la production. Des essais commerciaux et la conservation d'échantillons restent nécessaires.
3. Un sachet conçu pour le recyclage ne sera pas collecté et recyclé partout. Les affirmations doivent tenir compte de la conception de l'emballage et du système de recyclage à la disposition du client.
Foire aux questions
Q1. Les sachets stérilisables recyclables sont-ils réellement recyclables ?
A : Ils peuvent utiliser un polymère dominant comme le PP pour améliorer la compatibilité avec le recyclage. La collecte, le tri et le retraitement dépendent des installations et des réglementations locales ; il est donc important de vérifier ces informations pour chaque région de vente.
Q2. Qu’est-ce qui provoque le décollement des sachets de stérilisation ?
A : Les causes fréquentes incluent un durcissement incomplet de l'adhésif, un retrait incompatible des couches, l'humidité, l'air résiduel, une chaleur excessive et un refroidissement inadéquat. Examinez l'emplacement du défaut et comparez la résistance de l'adhérence avant et après le traitement thermique.
Q3. Pourquoi les joints fuient-ils après stérilisation ?
A : La contamination alimentaire, les plis, un mauvais alignement des mâchoires ou une température, une pression et un temps de maintien inadaptés peuvent créer des zones de faiblesse. Inspectez le joint et utilisez des tests d'intégrité validés pour en identifier la cause.
Q4. Un sachet Mono PP peut-il résister à un traitement en autoclave à 121 °C ?
A : Certaines structures sont conçues pour résister à ces conditions. LDPACK indique une température maximale de 121 °C pendant 30 minutes pour son sachet stérilisable recyclable. L'adéquation dépend toutefois du contenu complet de l'emballage et du processus prévu.
Q5. Quels tests doivent être effectués après l'autocuisson ?
A: Les contrôles typiques comprennent l'inspection visuelle, la résistance du joint, les tests d'éclatement ou de pression, la détection des fuites, le délaminage, la résistance à la perforation, la performance de la barrière, l'intégrité de l'ajustement et les tests de distribution spécifiques à l'application.
Q6. Que dois-je envoyer à un fabricant d'emballages ?
A : Veuillez nous communiquer les détails du produit, les dimensions du sachet, le poids du contenu, les conditions de transformation, les informations sur l'équipement, la durée de conservation souhaitée, les exigences en matière de barrière, les exigences d'impression, le marché de destination et le volume prévu. Ces informations nous permettront d'établir des recommandations et des devis plus pertinents.
Choisir le bon sachet stérilisable recyclable pour votre produit
Commencez par analyser la défaillance, prélevez des échantillons et examinez les données de production avant de modifier les matériaux ou les réglages de la machine. Testez ensuite la correction proposée sur la ligne de remplissage, en passant par l'autoclave, le transport et la durée de conservation.
LDPACK fournit des emballages souples recyclables en polyéthylène monocouche (PE), polypropylène monocouche (PP), PET monocouche (PET) et polyoléfines, notamment des sachets stérilisables recyclables. Pour discuter d'un projet, veuillez préciser le type d'aliment, la taille du sachet, la méthode de remplissage, le cycle de stérilisation, la durée de conservation souhaitée et le marché de destination.